
Промышленные печи
Задача печи — не нагреть, а выдержать требуемую краской кривую «температура–время» в каждой точке детали . Указанные в техническом листе «20 минут при 160 °C» описывают температуру металла, а не воздуха печи — управление этой разницей и есть настоящая задача проектирования печи.
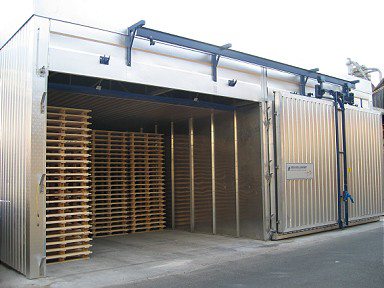
Как устроен процесс
В конвекционной печи воздух нагревается в теплообменнике и подаётся на деталь через сопла. Тепло переносится движением воздуха; толстостенные детали прогреваются позже тонких. Поэтому на линиях со смешанным потоком печь рассчитывается по потребности самой толстой детали.
ИК-поддержка подводит тепло непосредственно к поверхности и ускоряет начальный нагрев. Зона ИК на входе печи может сократить общую длину печи и, следовательно, площадь здания. Однако ИК не достигает затенённых зон; при сложной геометрии его одного недостаточно.
При использовании красок на растворителе внутри печи выделяются пары растворителя. Чтобы удерживать их с запасом ниже нижнего предела взрываемости, обеспечивается непрерывная подача свежего воздуха, а расход вытяжки рассчитывается соответственно. EN 1539 задаёт рамки этого расчёта.
Критерии, определяющие конфигурацию
Отклонение по зонам
Разброс температуры от точки к точке внутри объёма печи приводит к тому, что покрытие в одной зоне отверждается полностью, а в другой — недостаточно. При приёмке обычно закладывается ±3 °C и подтверждается измерением термопрофиля.
Рекуперация тепла
Когда горячий воздух, отводимый через вытяжку, используется для подогрева поступающего свежего воздуха, энергопотребление заметно снижается. Обычно именно эта позиция сильнее всего влияет на срок окупаемости.
Толщина изоляции
Экономия на изоляции снижает первоначальные вложения, но обходится дорого в эксплуатации. Толщину панелей следует выбирать по рабочей температуре и суточной наработке.
Входные и выходные завесы
Горячий воздух, выходящий из проёма печи, — это и потеря энергии, и ухудшение рабочей среды вокруг. Воздушная завеса или лабиринтный вход ограничивает эти потери.
Технические рамки
| Рабочий диапазон | 60–250 °C |
|---|---|
| Отклонение по зонам | ±3 °C |
| Способ нагрева | Конвекция · с ИК-поддержкой · комбинированный |
| Топливо / энергия | Природный газ · электричество · термомасло |
| Рекуперация тепла | Теплообменник «вытяжка–свежий воздух» |
| Соответствие | EN 1539 |
Значения соответствуют типичным рабочим диапазонам отрасли. Каждая линия рассчитывается заново с учётом геометрии детали, целевой производительности, лакокрасочной системы и спецификации заказчика.
Часто упускаемые моменты при проектировании
- Измерение термопрофиля: При приёмке фактическую температуру металла следует измерять регистраторами, закреплёнными на детали. Ориентироваться только на температуру воздуха печи — вводит в заблуждение.
- Тепловое расширение конвейера: Конвейер, проходящий через печь, при нагреве удлиняется. Без компенсации расширения линия испытывает нагрузку, а ресурс цепи сокращается.
- Точка замера на дымоходе: Прямой участок воздуховода и измерительный штуцер, необходимые для замера выбросов, должны быть предусмотрены при изготовлении дымохода.
Связанные разделы
Давайте проведём предварительное техническое обсуждение по печи сушки или полимеризации. Сообщите габариты детали, целевую производительность и лакокрасочную систему — наш инженер-технолог подготовит предварительную концепцию и бюджетный диапазон.