
Обработка поверхности и катафорез
Большая часть срока службы покрытия определяется не в окрасочной камере, а на предшествующей линии обработки поверхности. На детали с масляной плёнкой, неравномерным фосфатным кристаллом или недостаточной промывкой не удержится даже лучшая краска. Катафорез следует за этой подготовкой: окунаемое покрытие, наносимое электрическим зарядом и равномерно достигающее впадин и выступов.
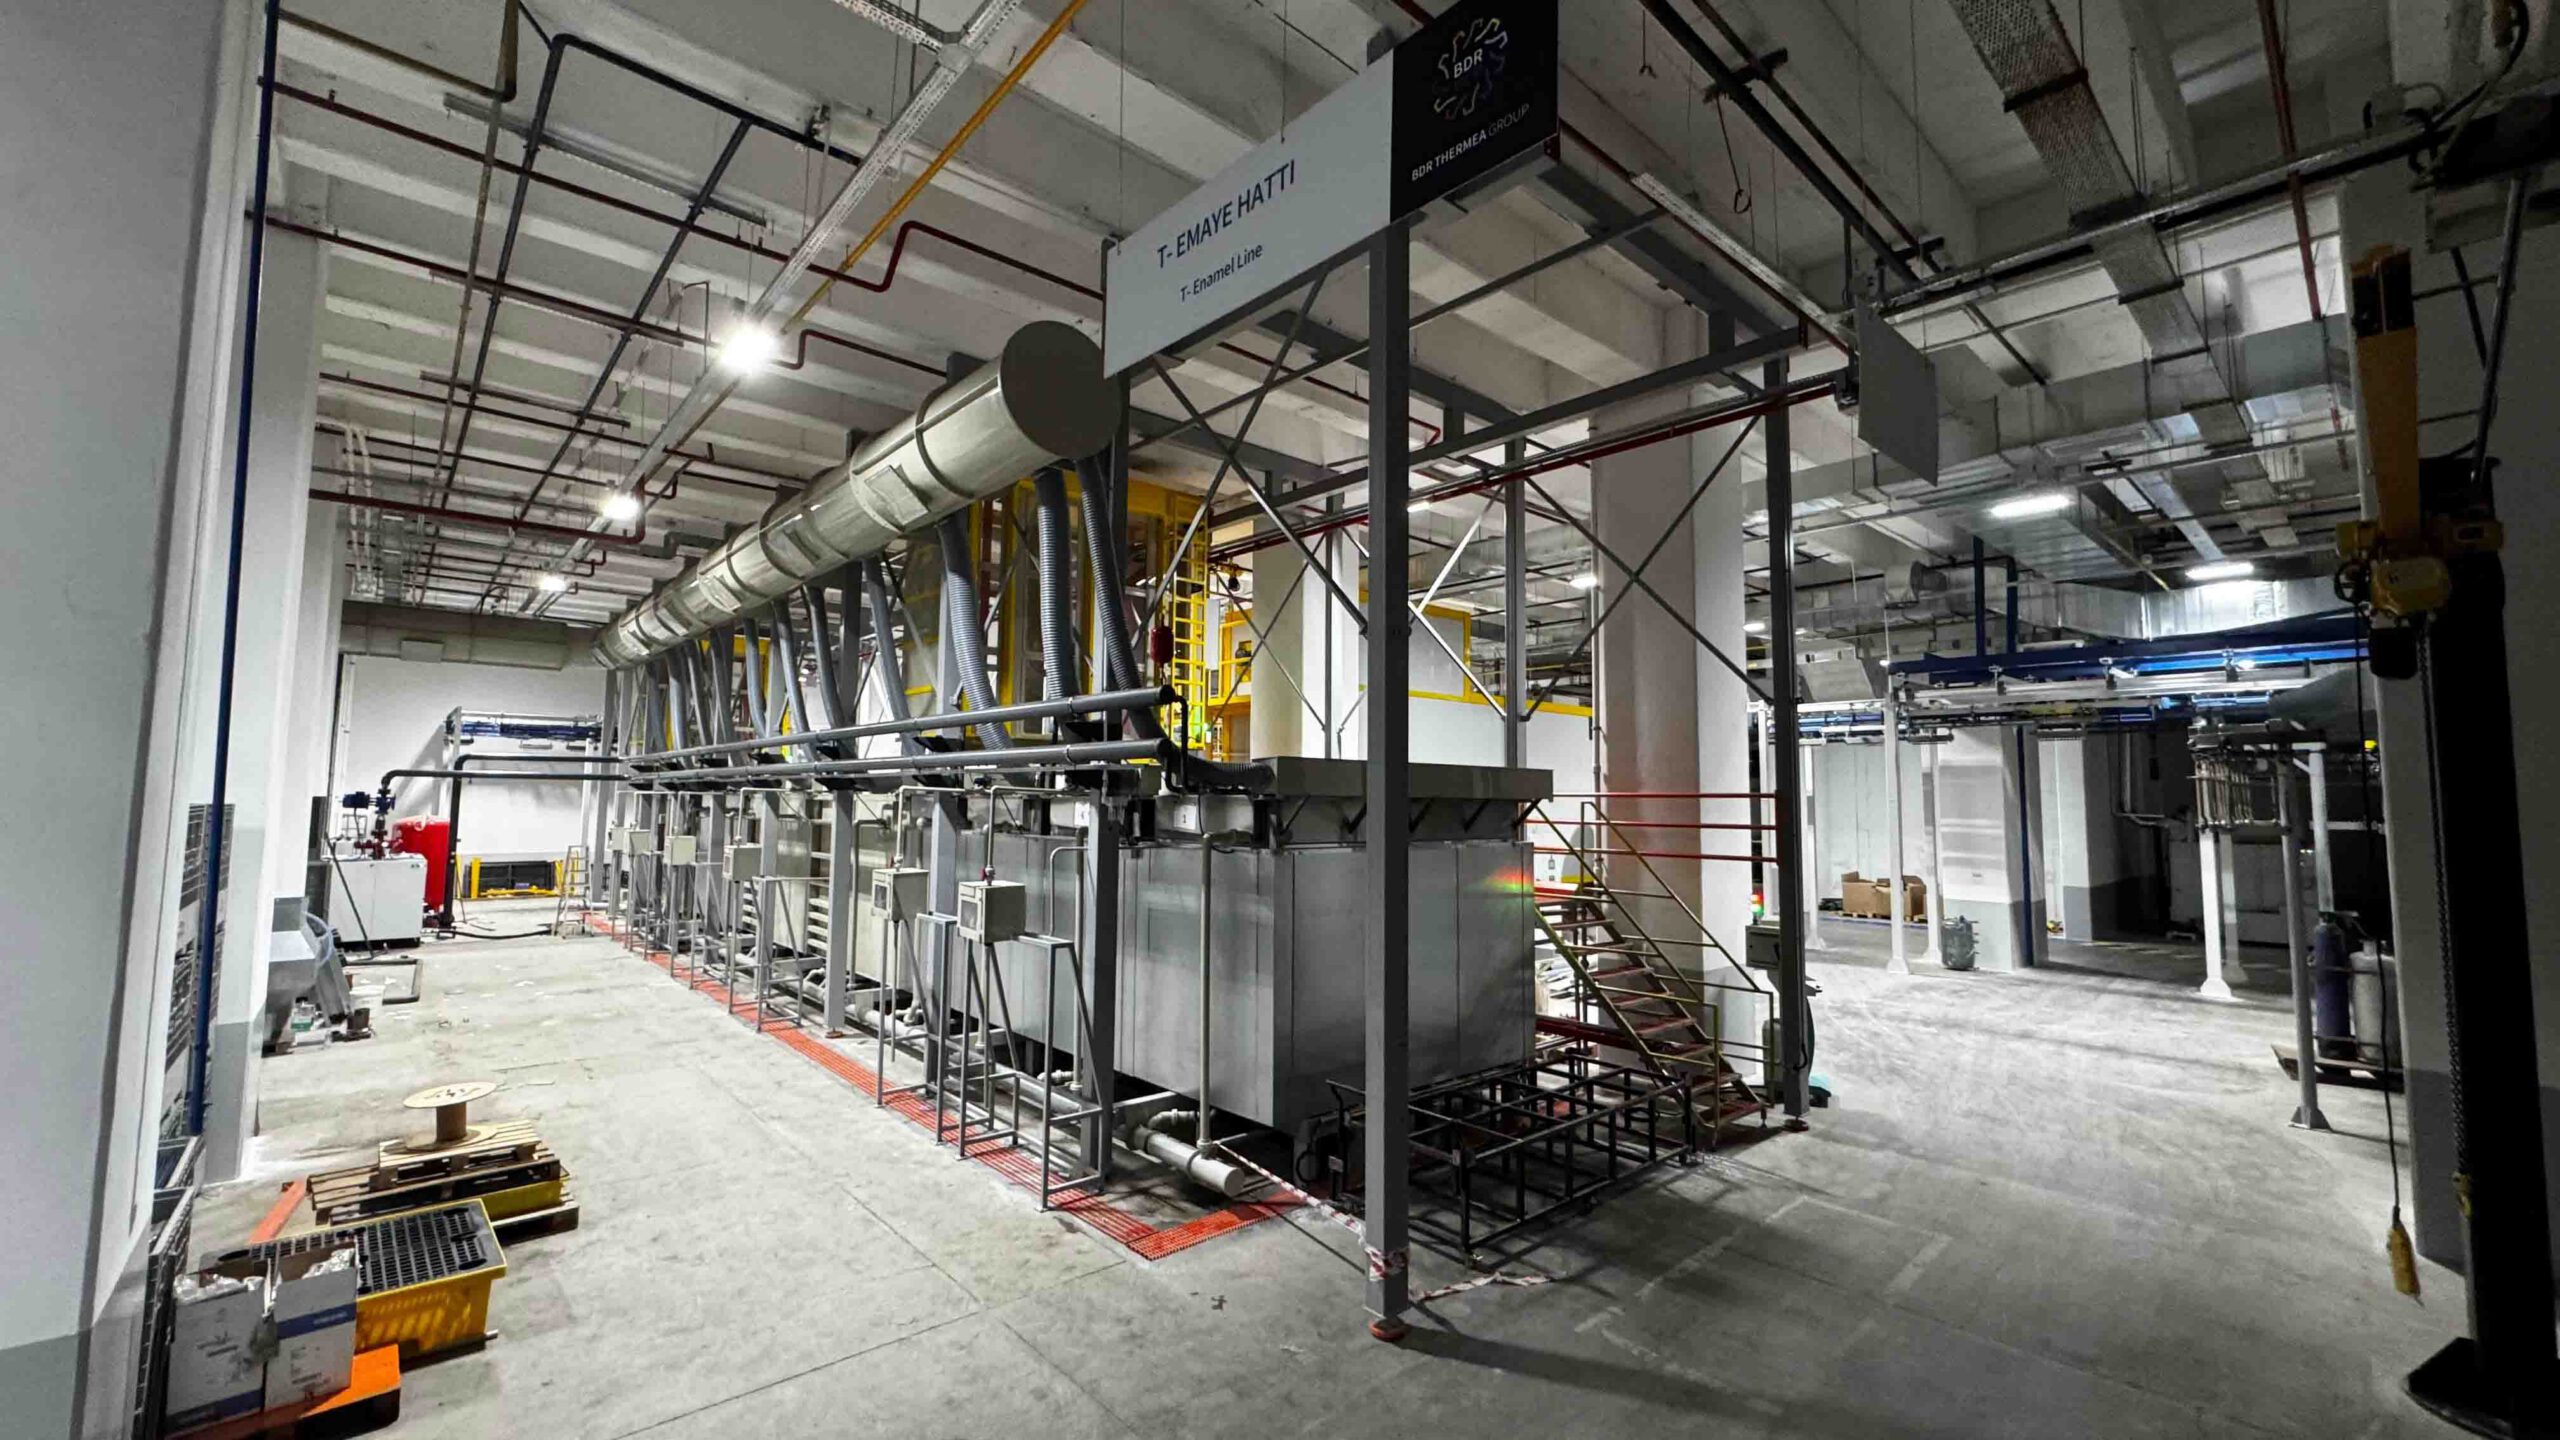
Как устроен процесс
Линия обработки поверхности работает ступенчато: обезжиривание удаляет вытяжное масло и загрязнения, оставшиеся от производства, активация формирует центры зародышеобразования фосфатного кристалла, фосфатирование наращивает кристаллическую структуру, к которой будет сцепляться краска, пассивация закрывает кристалл, и, наконец, промывка деионизированной водой снижает проводимость ниже целевого значения.
На стадии катафореза деталь становится катодом, и частицы смолы из ванны мигрируют к поверхности под действием электрического поля. По мере утолщения плёнки сопротивление растёт, ток уходит из этой зоны, и покрытие направляется к участкам, где слой ещё тонкий. Именно этот механизм доставляет покрытие в замкнутые профили, сварные карманы и затенённые зоны; распылением этого не достичь.
После катафореза ультрафильтрация возвращает смолу, вынесенную из ванны. Это заметно снижает и расход химикатов, и нагрузку на сточные воды.
Критерии, определяющие конфигурацию
Окунание или распыление
При наличии замкнутых профилей, закрытых сечений и сварных корпусов окунание обязательно: распыление в эти полости не проникает. Для плоского листа и открытой геометрии распылительная линия занимает меньше места и снижает вложения и объём химикатов.
Число ступеней
Чем выше требование по коррозионной стойкости, тем больше ступеней. Лёгкая защита решается 6 ступенями, тогда как спецификации на кузов в автопроме обычно требуют 9–11.
Тип фосфата
Цинкфосфат обеспечивает высокую коррозионную стойкость, но образует шлам и увеличивает нагрузку на очистку. Нанокерамическая предобработка даёт меньше отходов, работает при низкой температуре и снижает энергопотребление; её предпочитают при умеренных требованиях к коррозии.
Проводимость деионизированной воды
Проводимость финальной промывки — прямой показатель качества покрытия. Высокая проводимость означает, что вынесенная из ванны соль осталась на поверхности; она вернётся пузырями под покрытием.
Технические рамки
| Ступени процесса | 6–11 ступеней |
|---|---|
| Способ нанесения | Окунание · распыление · комбинированный |
| Варианты предобработки | Цинкфосфат · железофосфат · нанокерамика |
| Деионизированная промывка | Целевая низкая проводимость на финальной промывке |
| Толщина плёнки (катафорез) | Обычно 18–25 мкм |
| Рекуперация | Рекуперация смолы ультрафильтрацией |
Значения соответствуют типичным рабочим диапазонам отрасли. Каждая линия рассчитывается заново с учётом геометрии детали, целевой производительности, лакокрасочной системы и спецификации заказчика.
Часто упускаемые моменты при проектировании
- Дренажные отверстия: На линии окунания расположение отверстий должно определяться на стадии проектирования, чтобы деталь не образовывала воздушный карман и полностью опорожнялась из ванны. Сделать их позже зачастую невозможно.
- Конструкция подвески: Точка контакта подвески не покрывается. Её следует размещать в невидимой или некритичной с точки зрения коррозии зоне.
- Объём ванны и оборачиваемость: Ванна, рассчитанная слишком малой, не удержит химическое равновесие при росте производительности. Объём следует выбирать по будущей, а не только по целевой мощности.
- Инфраструктура сточных вод: Куда пойдут фосфатный шлам и промывная вода, должно быть решено до ввода линии в эксплуатацию.
Связанные разделы
- Промышленные печи — полимеризация после катафореза
- Конвейерные линии — транспортные системы линий окунания
- Управление энергией и экологией — сточные воды и рекуперация тепла
- Автопром — катафорез кузова
Давайте проведём предварительное техническое обсуждение по линии обработки поверхности или катафореза. Сообщите габариты детали, целевую производительность и лакокрасочную систему — наш инженер-технолог подготовит предварительную концепцию и бюджетный диапазон.