
Краскоприготовительная
Краскоприготовительная — центр питания линии. Стабильность качества покрытия, достигаемого в камере, не может превосходить стабильность перемешивания, температуры и контроля вязкости здесь.
Что такое краскоприготовительная
Краскоприготовительная — отдельное помещение, где краску готовят, перемешивают, доводят до нужной вязкости и подают к точкам нанесения по циркуляционному контуру. Это самый малый по площади участок окрасочного комплекса, но именно он определяет стабильность цвета, толщину плёнки и расход материала.
При работе с органорастворимыми красками это помещение попадает под классификацию взрывоопасных зон. Выбор оборудования, расчёт вентиляции и электромонтаж выполняются по этой классификации. Дооснастить помещение позже практически невозможно — его строят правильно с самого начала.
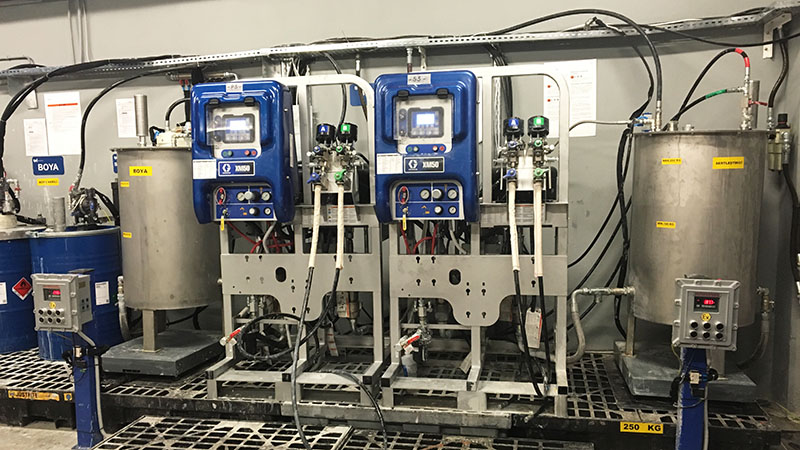
Технический объём
Приведённые ниже значения — типовые проектные диапазоны для краскоприготовительных, работающих с органорастворимыми материалами. Окончательные величины определяются лакокрасочной системой, расходом и классификацией зон предприятия.
| Объём ёмкости | 50 – 2 000 л, по расходу |
|---|---|
| Мешалка | Пневмопривод, 30 – 200 об/мин, регулируемая |
| Терморегулирование | 20 – 25 °C, ёмкость с рубашкой или теплообменник |
| Относительная влажность | 50 – 65 % |
| Допуск по вязкости | ± 3 – 5 % (при поточном измерении) |
| Давление циркуляции | 2 – 6 бар, с регулятором противодавления |
| Скорость потока | 0,3 – 1,0 м/с (между осаждением и вовлечением воздуха) |
| Фильтрация | 100 – 200 меш, две ступени |
| Вентиляция | 10 – 30 воздухообменов в час, нижний отсос |
| Классификация зон | Зона 1 вокруг ёмкости, зона 2 по помещению |
| Заземление | Непрерывность по всем токопроводящим частям, сопротивление < 10 Ом |
| Пол | Токопроводящее, безыскровое покрытие |
Как устроен процесс
Без непрерывного перемешивания пигмент оседает и цвет уходит в течение смены. Скорость мешалки также критична: недостаточное перемешивание не предотвращает осаждения, чрезмерное — вовлекает воздух в некоторые краски.
Циркуляционный контур подаёт краску из краскоприготовительной к пистолетам и возвращает неиспользованную. По всему контуру необходимо поддерживать давление и скорость потока; в застойных зонах краска останавливается и высыхает.
Вязкость чувствительна к температуре. Охлаждённая зимой краска ложится толще, летом — тоньше. В краскоприготовительных без терморегулирования сезонные различия по цвету и толщине — частая рекламация.
Смена цвета требует промывки контура. Время промывки и расход растворителя определяются объёмом и компоновкой контура. На производствах с большим числом цветов отдельный контур оказывается и быстрее, и дешевле постоянной промывки одного общего.
Взрывоопасная среда и безопасность
Пары растворителя тяжелее воздуха и скапливаются у пола. Поэтому отсос выполняется снизу, а не сверху. Вентиляция работает не только ради охраны труда: она удерживает концентрацию паров ниже нижнего концентрационного предела воспламенения.
- Мешалки пневматические — электродвигатель создаёт источник воспламенения.
- Статическое электричество — основной риск. Движущаяся краска накапливает заряд трением; ёмкость, насос, трубопровод и бочка соединяются между собой и с заземлением.
- Светильники и розетки — сертифицированное оборудование, соответствующее классификации зоны.
- Отказ вентиляции блокирует подачу; блокировка контролируется через ПЛК.
Циркуляционный контур или точечная подача
Существуют две базовые схемы; выбор определяется расходом материала.
| Циркуляционный контур | Точечная подача | |
|---|---|---|
| Подходит для | Серийное производство, высокий расход | Низкий расход, частая смена цвета |
| Стабильность краски | Высокая — краска не останавливается | Риск осаждения при простое |
| Смена цвета | Требуется промывка контура | Быстрая |
| Инвестиции | Высокие | Низкие |
На производствах с большим числом цветов обычно применяют обе схемы: базовые цвета большого объёма — на циркуляционном контуре, специальные цвета малого объёма — на точечной подаче.
Применяемые стандарты
- ATEX 2014/34/ЕС — оборудование и защитные системы для применения во взрывоопасных средах
- EN 60079-10-1 — классификация зон со взрывоопасной газовой средой
- EN 12215 — требования безопасности к окрасочным установкам
- EN 1127-1 — взрывозащита; основные понятия и методология
Частые вопросы
Должна ли краскоприготовительная быть отдельным помещением?
При органорастворимых материалах — да. Отдельное помещение ограничивает классификацию зон: меры взрывозащиты действуют только там, остальная часть производства остаётся вне классификации. При работе в общем пространстве под классификацию попадает вся площадь, и затраты многократно возрастают.
Почему вязкость нужно измерять непрерывно?
Вязкость задаёт толщину плёнки, а толщина плёнки определяет и внешний вид, и коррозионную стойкость. Единичное измерение в начале смены не улавливает изменение температуры в течение дня. Поточное измерение позволяет скорректировать процесс до того, как отклонение станет заметным.
Можно ли добавить её на действующее производство?
Можно. Решающими являются возможность выделить подходящий объём и наличие выхода на наружную стену для вентиляции. Трассировка циркуляционного контура до камер также прорабатывается на раннем этапе.
Действуют ли те же меры для водоразбавляемых красок?
Меры взрывозащиты существенно смягчаются, но потребность в краскоприготовительной не исчезает. Водоразбавляемые материалы чувствительнее к температуре и влажности, поэтому требования к кондиционированию возрастают. Из-за риска коррозии иначе выбираются и материалы трубопроводов.
Связанные разделы
- Окрасочные камеры
- ПЛК-автоматизация и электрика
- Вентиляция и кондиционирование
- Окрасочные роботы
- Окрасочные комплексы под ключ
Давайте проведём предварительное техническое обсуждение по краскоприготовительной. Сообщите лакокрасочную систему, суточный расход и количество цветов — наш инженер-технолог подготовит предварительную концепцию и бюджетный диапазон. Перейти к форме запроса · Каналы связи