
Камеры электростатического порошкового окрашивания
Порошковая краска не содержит растворителя: выбросов летучих органических соединений нет, а большая часть порошка, не попавшего на поверхность, рекуперируется. Эти два свойства заметно снижают и экологическую нагрузку, и стоимость материала по сравнению с жидкой краской.
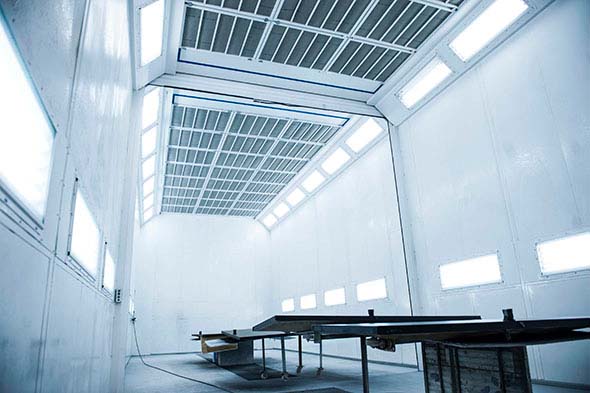
Как устроен процесс
Порошок заряжается электростатически, распыляется на заземлённую деталь и удерживается на поверхности электрическим притяжением. Не попавший на деталь порошок отсасывается внутри камеры, отделяется в циклоне, просеивается и возвращается в систему подачи. Степень рекуперации — главная переменная экономики системы.
Смена цвета — самый критичный эксплуатационный вопрос порошковой окраски. Камеру, циклон и подающие линии необходимо полностью очистить от предыдущего цвета. Камеры быстрой смены цвета проектируются для сокращения этого времени; на линиях с частой сменой разница в первоначальных вложениях окупается быстро.
Полимеризация — этап, на котором порошок оплавляется в плёнку и химически отверждается. Недостаточное отверждение напрямую снижает механическую и химическую стойкость покрытия; поэтому измерение термопрофиля входит в приёмку.
Технические рамки
| Нанесение | Электростатическое · автоматические и ручные пистолеты |
|---|---|
| Рекуперация | С циклоном и фильтрующим блоком |
| Смена цвета | Опция камеры быстрой смены цвета |
| Отверждение | Температура металла и время по техническому листу краски |
Значения соответствуют типичным рабочим диапазонам отрасли. Каждая линия рассчитывается заново с учётом геометрии детали, целевой производительности, лакокрасочной системы и спецификации заказчика.
Связанные разделы
Давайте проведём предварительное техническое обсуждение по линии порошковой окраски. Сообщите габариты детали, целевую производительность и лакокрасочную систему — наш инженер-технолог подготовит предварительную концепцию и бюджетный диапазон.