
Traitement de surface et cataphorèse
L’essentiel de la durée de vie d’un revêtement se joue non pas dans la cabine mais sur la ligne de traitement de surface qui la précède. Sur une pièce présentant un film d’huile, des cristaux de phosphate irréguliers ou un rinçage insuffisant, même la meilleure peinture n’adhère pas. La cataphorèse suit cette préparation : un revêtement par trempé appliqué sous charge électrique, atteignant creux et reliefs de façon homogène.
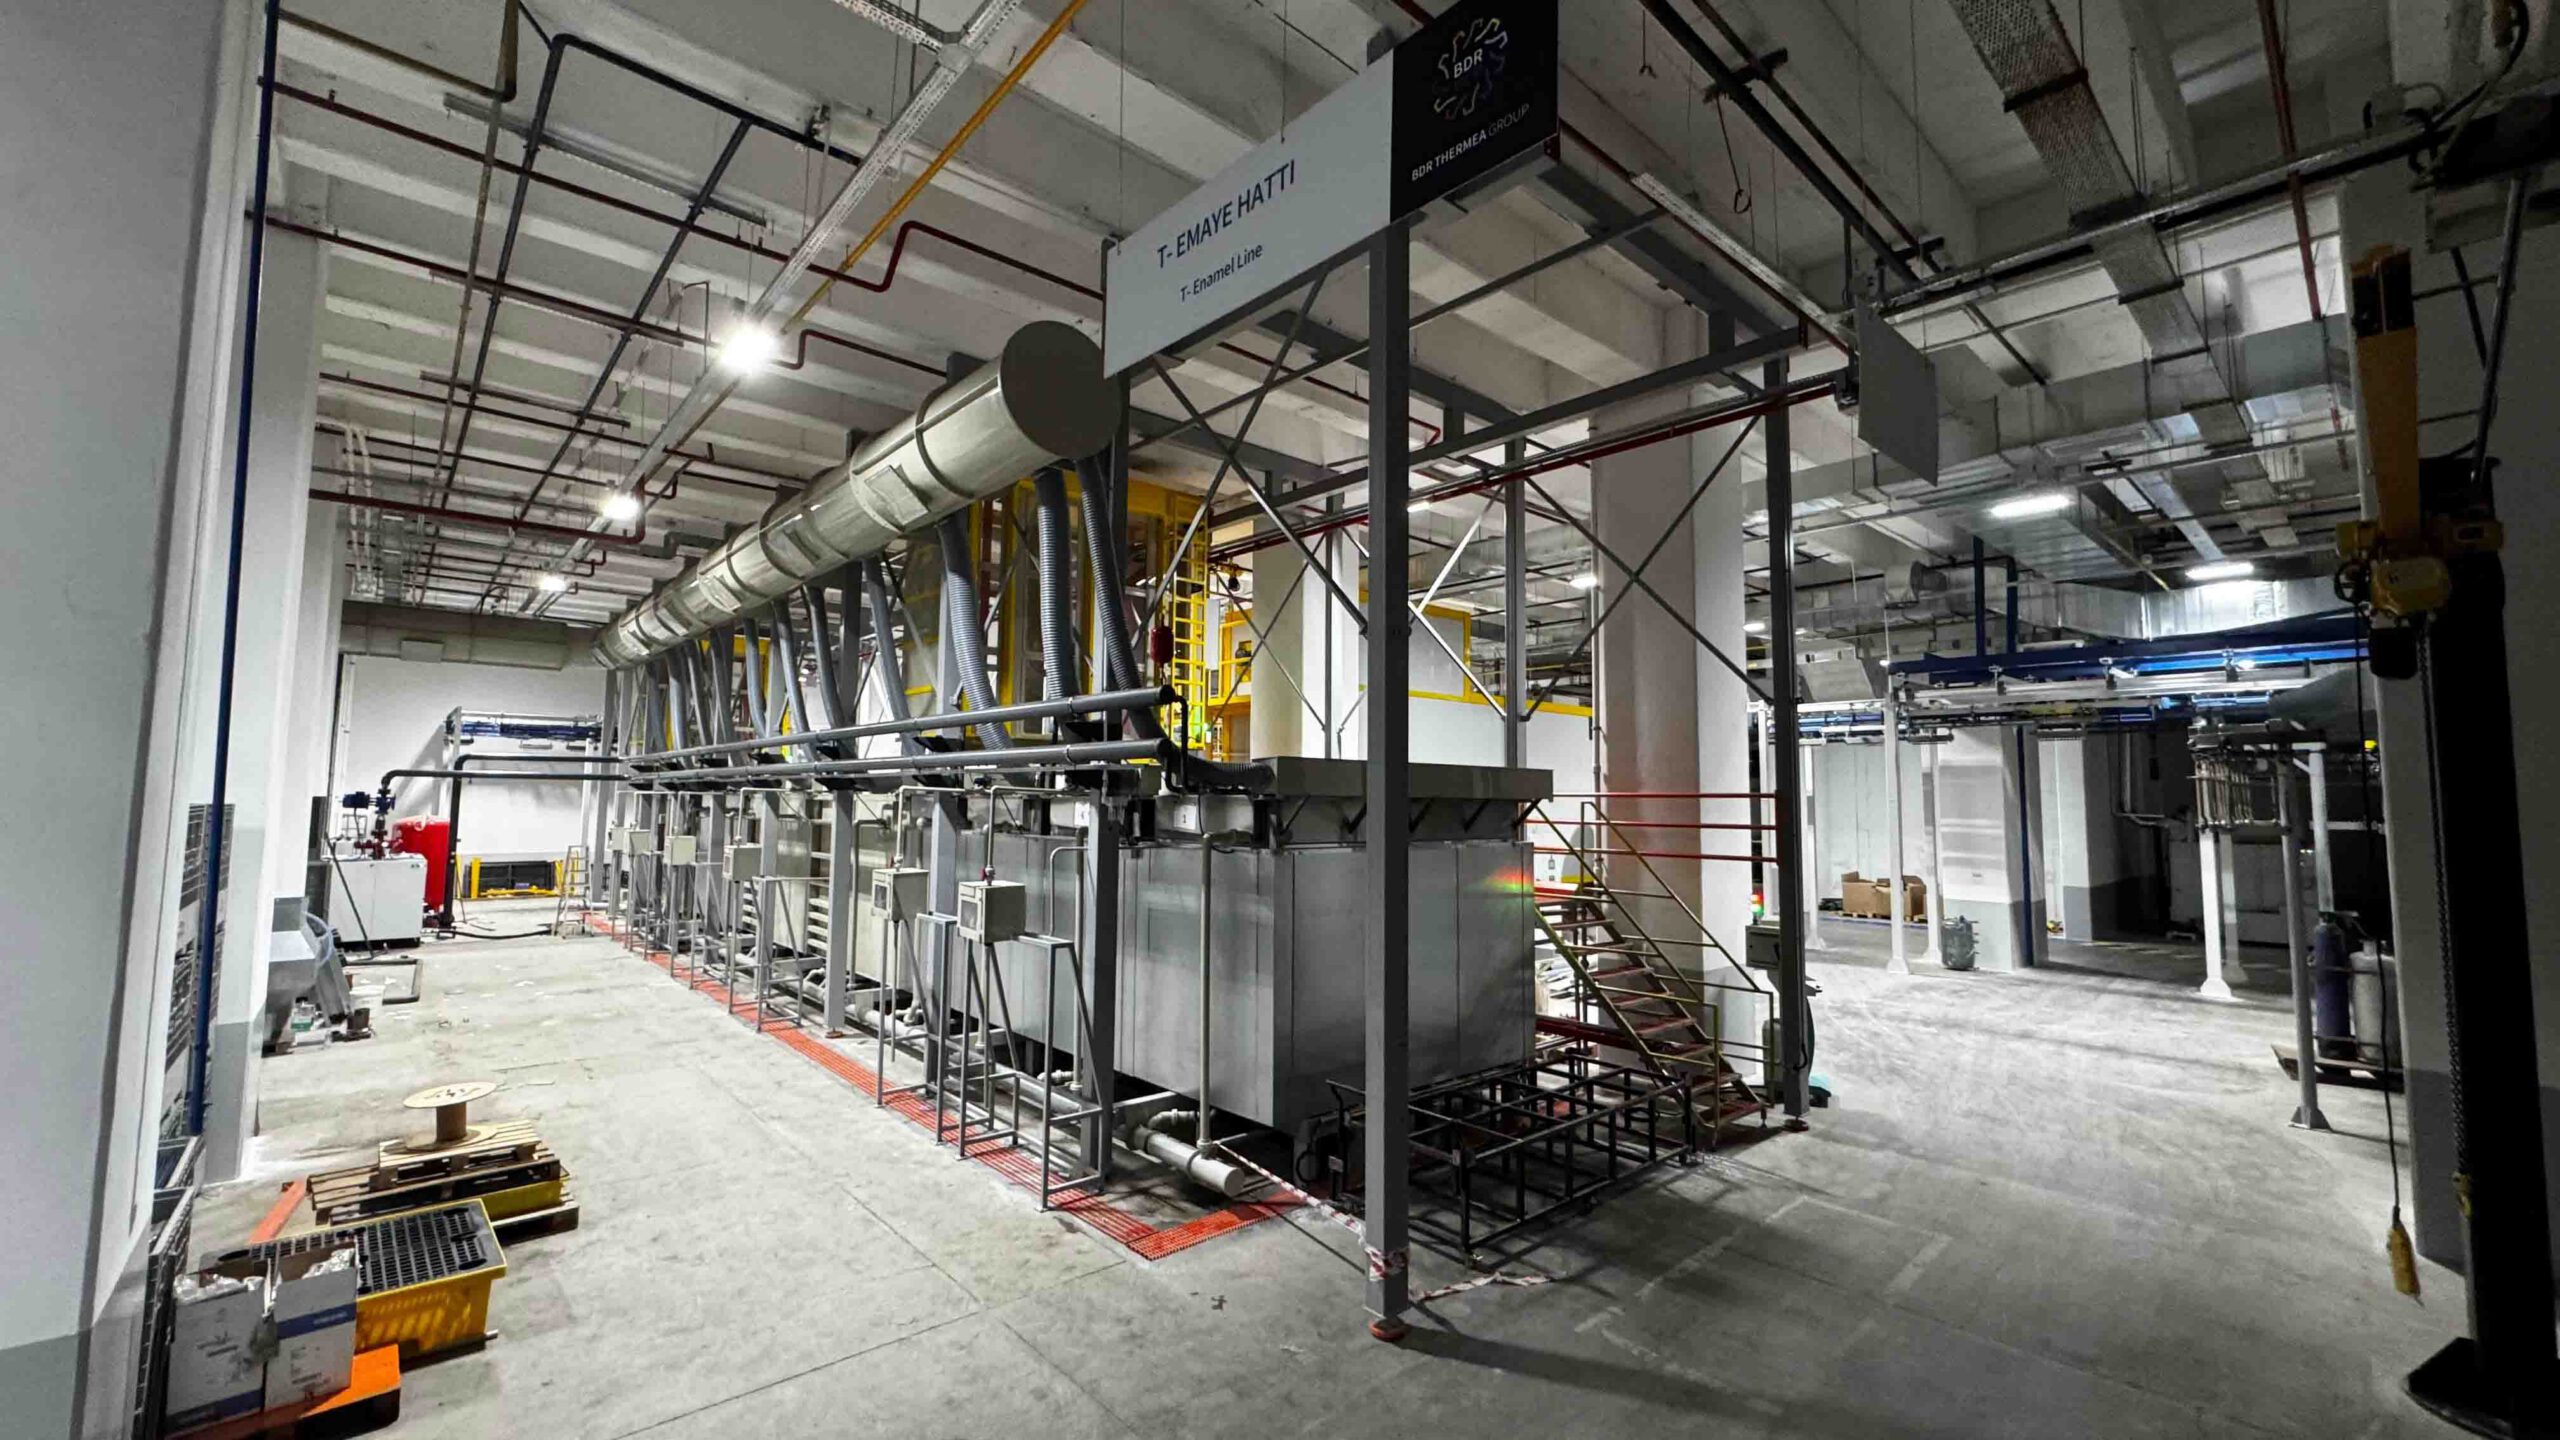
Comment fonctionne le procédé
La ligne de traitement de surface fonctionne par étapes : dégraissage élimine l’huile d’emboutissage et les salissures issues de la production, activation crée les points de nucléation du cristal de phosphate, phosphatation fait croître la structure cristalline sur laquelle la peinture adhère, passivation scelle le cristal, et enfin rinçage à l’eau déminéralisée ramène la conductivité sous la valeur cible.
À l’étape de cataphorèse, la pièce devient cathode et les particules de résine du bain migrent vers la surface sous l’effet du champ électrique. À mesure que le film épaissit, la résistance augmente, le courant se déplace et le revêtement se dirige vers les zones encore minces. C’est ce mécanisme qui porte le revêtement dans les profilés fermés, les poches de soudure et les zones d’ombre ; il est inatteignable par pulvérisation.
Après cataphorèse, l’ultrafiltration récupère la résine entraînée hors du bain. Cela réduit nettement la consommation de produits chimiques et la charge des eaux usées.
Critères déterminant la configuration
Trempé ou pulvérisation
En présence de profilés fermés, de sections creuses et de caisses soudées, le trempé est indispensable ; la pulvérisation n’atteint pas ces cavités. Pour de la tôle plane et une géométrie ouverte, une ligne par pulvérisation occupe moins de place et réduit l’investissement et le volume de produits chimiques.
Nombre d’étapes
Plus l’objectif anticorrosion est élevé, plus le nombre d’étapes augmente. Une protection légère se règle en 6 étapes, tandis que les cahiers des charges de caisse automobile en exigent typiquement 9 à 11.
Type de phosphate
Le phosphate de zinc offre une haute résistance à la corrosion mais génère des boues et une charge de traitement. Le prétraitement nano-céramique produit moins de déchets, fonctionne à basse température et réduit la consommation d’énergie ; il est préféré lorsque les attentes anticorrosion sont modérées.
Conductivité de l’eau déminéralisée
La conductivité du rinçage final est un indicateur direct de la qualité du revêtement. Une conductivité élevée signifie que du sel entraîné depuis le bain reste en surface ; il revient sous forme de cloques sous le revêtement.
Cadre technique
| Étapes de procédé | 6 à 11 étapes |
|---|---|
| Mode d’application | Trempé · pulvérisation · combiné |
| Options de prétraitement | Phosphate de zinc · phosphate de fer · nano-céramique |
| Rinçage DI | Objectif de faible conductivité au rinçage final |
| Épaisseur de film (cataphorèse) | Typiquement 18–25 µm |
| Récupération | Récupération de résine par ultrafiltration |
Ces valeurs correspondent aux plages de fonctionnement courantes du secteur. Chaque ligne est recalculée selon la géométrie des pièces, la capacité visée, le système de peinture et le cahier des charges du client.
Points souvent négligés en conception
- Trous de drainage : Sur une ligne de trempé, l’emplacement des trous doit être arrêté dès la conception afin que la pièce ne forme pas de poche d’air et s’égoutte entièrement. Les percer après coup est souvent impossible.
- Conception des balancelles : Le point de contact de la balancelle n’est pas revêtu. Il doit être placé dans une zone non visible ou non critique pour la corrosion.
- Volume de bain et renouvellement : Un bain sous-dimensionné ne tient pas l’équilibre chimique lorsque la capacité augmente. Le volume doit être choisi selon la capacité future et non seulement l’objectif initial.
- Infrastructure des eaux usées : La destination des boues de phosphate et des eaux de rinçage doit être réglée avant la mise en service de la ligne.
Sujets liés
- Fours industriels — cuisson après cataphorèse
- Lignes de convoyage — systèmes de manutention pour lignes de trempé
- Gestion énergie et environnement — eaux usées et récupération de chaleur
- Automobile — applications de cataphorèse de caisse
Planifions un entretien technique préalable pour une ligne de traitement de surface ou de cataphorèse. Communiquez les dimensions des pièces, la capacité visée et le système de peinture ; notre ingénieur procédés établira un avant-projet et une fourchette budgétaire.