
Fours industriels
Le rôle du four n’est pas de chauffer mais de tenir la courbe température–temps exigée par la peinture en tout point de la pièce . Les « 20 minutes à 160 °C » indiquées sur la fiche technique décrivent la température du métal et non celle de l’air du four — gérer cet écart est le véritable enjeu de la conception du four.
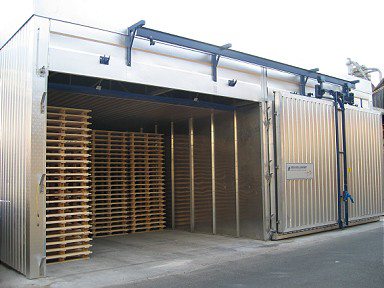
Comment fonctionne le procédé
Dans un four à convection, l’air est chauffé dans un échangeur puis soufflé sur la pièce par des buses. La chaleur est transportée par le mouvement d’air ; les pièces épaisses chauffent plus tard que les fines. Sur les lignes à flux mixte, le four est donc dimensionné selon le besoin de la pièce la plus épaisse.
L’assistance IR (infrarouge) apporte la chaleur directement en surface et accélère la montée initiale. Une zone IR à l’entrée du four peut réduire la longueur totale du four et donc la surface de bâtiment. L’IR n’atteint cependant pas les zones d’ombre ; sur des géométries complexes, il ne suffit pas seul.
Avec les peintures à solvant, des vapeurs se dégagent dans le four. Pour les maintenir sous la limite inférieure d’explosivité avec une marge de sécurité, un apport d’air neuf continu est assuré et le débit d’extraction calculé en conséquence. L’EN 1539 définit le cadre de ce calcul.
Critères déterminant la configuration
Écart par zone
Les écarts de température d’un point à l’autre du volume du four font que le revêtement cuit complètement à un endroit et reste sous-cuit à un autre. La réception vise typiquement ±3 °C, vérifié par mesure de profil thermique.
Récupération de chaleur
Lorsque l’air chaud rejeté à l’extraction sert à préchauffer l’air neuf entrant, la consommation d’énergie baisse nettement. C’est généralement le poste qui influe le plus sur le temps de retour sur investissement.
Épaisseur d’isolation
Réduire l’isolation abaisse l’investissement initial mais coûte pendant toute l’exploitation. L’épaisseur des panneaux doit être choisie selon la température de service et la durée de fonctionnement quotidienne.
Rideaux d’entrée et de sortie
L’air chaud s’échappant de l’ouverture du four est à la fois une perte d’énergie et une gêne pour l’environnement de travail. Un rideau d’air ou une entrée en chicane limite cette perte.
Cadre technique
| Plage de fonctionnement | 60–250 °C |
|---|---|
| Écart par zone | ±3 °C |
| Mode de chauffage | Convection · assistance IR · combiné |
| Combustible / énergie | Gaz naturel · électricité · huile thermique |
| Récupération de chaleur | Échangeur air extrait–air neuf |
| Conformité | EN 1539 |
Ces valeurs correspondent aux plages de fonctionnement courantes du secteur. Chaque ligne est recalculée selon la géométrie des pièces, la capacité visée, le système de peinture et le cahier des charges du client.
Points souvent négligés en conception
- Mesure du profil thermique : À la réception, la température réelle du métal doit être mesurée avec des enregistreurs fixés sur la pièce. Se fier à la seule température de l’air du four est trompeur.
- Dilatation thermique du convoyeur : Le convoyeur traversant le four s’allonge en chauffant. Sans jeu de dilatation, la ligne est contrainte et la durée de vie de la chaîne raccourcie.
- Point de mesure en cheminée : La longueur droite de conduit et le piquage de mesure nécessaires au contrôle des émissions doivent être prévus lors de la fabrication de la cheminée.
Sujets liés
Planifions un entretien technique préalable pour un four de séchage ou de cuisson. Communiquez les dimensions des pièces, la capacité visée et le système de peinture ; notre ingénieur procédés établira un avant-projet et une fourchette budgétaire.